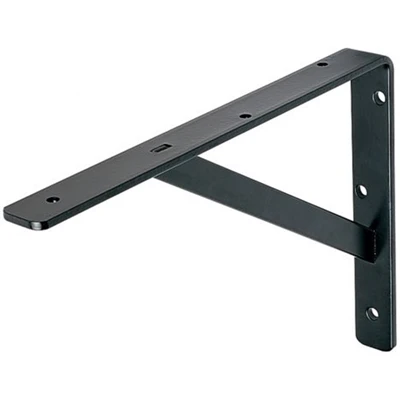
Цільне-формування для покращення структурної міцності
Штампований кронштейн виготовляється за-процесом згинання та формування, у якому під час штампування вбудовуються ребра підсилення. У конструкції не використовується зварювання, що усуває зварні шви, які зазвичай є слабкими місцями під час вібрації та тривалого-циклічного навантаження.
Тестування на бічний поштовх показує опір понад 100 кг. Порівняно зі зварними кронштейнами подібної конструкції,-цілісна штампована конструкція демонструє приблизно на 25% більший опір бічній силі. Це вдосконалення робить його придатним для обладнання, яке піддається безперервній вібрації або динамічним навантаженням.
Випадок застосування промислового обладнання показав, що зварні кронштейни раніше виходили з ладу приблизно кожні три місяці через тріщини в зварному шві. Після переходу на цільний-штампований кронштейн конструкція стабільно працювала понад рік без збоїв.
Глибоко{1}}холоднокатана-катана сталь DC03 широко використовується завдяки її чудовій пластичності та придатності для складного формування. Нержавіюча сталь SUS304 доступна для підвищення стійкості до корозії, а алюміній використовується там, де потрібно зменшити вагу. Стандартна товщина коливається від 1,5 мм до 3,0 мм, на замовлення доступне виготовлення до 4,5 мм. Схема ребер і конструктивна геометрія виготовляються за кресленнями замовника.
Точність розмірів і захист поверхні
Розташування та кількість монтажних отворів виробляються строго згідно з технічним кресленням. Допуск на загальну відстань між отворами контролюється в межах ±0,12 мм, що забезпечує правильне вирівнювання під час складання без необхідності-модифікації на місці.
Обробка поверхні зазвичай являє собою порошкове покриття товщиною 70–100 мкм, яке витримає 200-годинний тест на нейтральний сольовий туман за стандартних умов. Лінія порошкового покриття включає повністю автоматизовані процеси попередньої обробки, розпилення, затвердіння та охолодження для підтримки незмінної якості покриття в виробничих партіях.
Рівень стійкості до сольового туману можна регулювати відповідно до вимог проекту, а повні дані випробувань можна надати за запитом для перевірки якості.
Зразки для складних конструкцій зазвичай готові протягом 5–10 днів. Для розробки можна використовувати як 3D-креслення, так і фізичні зразки. Стандартний гарантійний термін - три місяці.

Технічні характеристики
|
Параметр |
Стандартна специфікація |
Спеціальний діапазон |
|
матеріал |
SPCC DC03 |
Нержавіюча сталь, алюміній |
|
Товщина |
1,5 / 2,0 / 2,5 / 3,0 мм |
1,2–4,5 мм |
|
Структурний процес |
Згинання й формування цільної{0}}деталі |
Макет ребер налаштовується |
|
Сила бічного поштовху |
Більше або дорівнює 100 кг |
Доступна більш висока продуктивність |
|
Сукупний допуск на відстань між отворами |
Менше або дорівнює ±0,12 мм |
Доступні жорсткіші допуски |
|
Обробка поверхні |
Порошкове покриття 70–100 мкм |
Стійкість до сольових бризок можна налаштувати |
|
Тест на сольовий спрей |
200 годин |
Доступне розширене тестування |
Популярні Мітки: штампований кронштейн, Китай штампований кронштейн виробники, постачальники, фабрика